导语
不少硬件团队都遇到过这种让人头疼的情况: 送样 SiC 器件,实验室全套测试都顺利通过,静态参数、开关波形、功率循环摸底全部达标。样机调试一切正常,小批量试产也看不出异常。 可一旦批量装机,送到客户现场运行一段时间后,陆续出现器件异常:漏电变大、开关振荡加剧、甚至突发击穿损坏。 复盘时反复比对器件 datasheet,芯片本身参数没有超标。很多人第一反应怀疑器件质量,但拆解分析后才发现:失效根源,往往不是 SiC 芯片本身,而是系统寄生、现场环境、装配工艺埋下的隐性隐患。
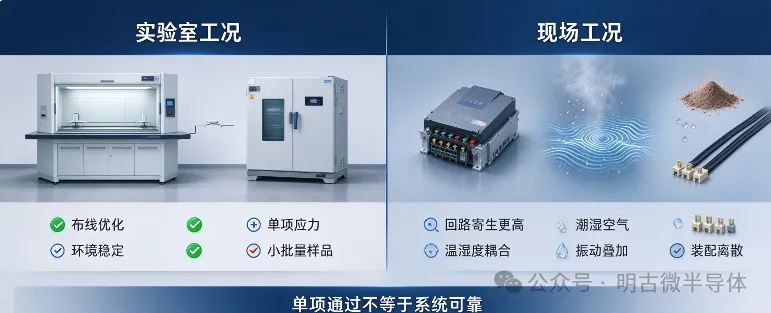
实验室是理想的 “无菌环境”,但真实工况充满变量。今天我们就从现场失效复盘视角,聊聊三类最常见、容易被实验室测试漏掉的非器件原生失效。
一、系统寄生:实验室短线测试藏不住的 “隐形扰动源”
实验室评估器件时,工程师习惯尽量缩短母线排线,减小回路寄生电感。双脉冲、开关特性测试台,布线经过精心优化,寄生被压到很低。 但到整机量产阶段,受结构布局、装配空间限制,功率回路走线变长、叠层设计简化、接线端子增多,回路寄生电感会显著上升。
SiC MOS 开关速度远快于传统 IGBT,对寄生参数极其敏感。 在实验室低寄生环境下,器件开关波形干净,过冲可控;到整机里,寄生电感会在关断瞬间激发很高的电压尖峰。尖峰不一定立刻击穿芯片,但反复冲击栅氧层,会造成栅氧缓慢损伤,随着运行时间累积,器件栅极漏电逐步抬升,最终失效。
还有一类容易忽略的是栅极回路寄生。样机测试时栅极引线短,振荡不明显;量产装配时,栅极引线加长、端子接触不良,会诱发栅极高频振荡。 这种振荡不一定当场烧毁器件,但持续的栅极电压波动,会加速老化。实验室只测单颗器件,很难复现整机布线带来的寄生耦合问题。
核心结论:器件样品没问题,不代表整机功率回路设计可以照搬测试台方案。寄生带来的是慢性累积损伤,属于典型 “延时爆发型失效”。
二、现场环境:实验室恒温恒湿,看不见的环境应力耦合
器件可靠性摸底测试,大多是单项应力测试:单独温度循环、单独湿度测试。但真实现场是多种应力叠加,温变、凝露、粉尘、腐蚀性气体同时作用,破坏机制和单项测试完全不一样。
举两个现场复盘常见案例:
凝露带来的封装界面风险
实验室干燥恒温环境,水汽影响几乎不存在。而户外储能、工业变频、近海设备,昼夜温差大,外壳内部容易凝露。水汽缓慢渗入封装界面,腐蚀金属化层与键合区域。 单项湿度测试或许可以通过,但现场温度反复升降,水汽会在界面反复迁移。一段时间后出现局部漏电增大,器件间歇性报错,严重时直接短路。这类失效,芯片本身完好,失效发生在封装与外部环境交互的界面。振动 + 温度循环叠加疲劳
车载、移动设备、船舶变流器,设备持续振动。冷热循环让材料不断胀缩,振动会放大键合层、焊料层的疲劳效应。 实验室功率循环测试一般不带振动,很难复现这种耦合应力。样品在台架上通过循环测试,到现场长期振动工况下,焊层空洞慢慢扩展、键合裂纹逐步延伸,热阻持续上升,器件结温越跑越高,最终热失效。
单项可靠性测试,只能验证器件单一维度耐受能力。真实现场是多应力耦合,失效机制会被放大,这是很多实验室验证体系的盲区。
三、装配工艺:量产装配细节,成为批量失效导火索
样品样机阶段,一般由资深工程师手工装配,扭矩控制、接触面清洁、绝缘垫片摆放都非常精细。 进入批量生产,装配标准化、产线节拍压力上来之后,装配细节的微小偏差,就会演变成批量隐患。
紧固扭矩不一致
散热器与模块的固定扭矩过大,会造成模块基板形变,内部焊层产生微裂纹;扭矩不足,基板和散热器接触不良,界面热阻飙升,结温异常升高。 样机手工装配扭矩精准,问题不会暴露;量产产线扭矩离散,部分器件长期工作在更高结温下,加速老化。 器件本身质量一致,是装配离散度带来的寿命分化。接触面污染与异物
量产装配时,导热硅脂涂抹不均、金属接触面残留切削粉尘、油污,都会形成局部热点。 实验室装配环境洁净,基本不会出现;产线微小异物,长期高温运行下,会造成局部过热,逐步引发封装失效。这类失效拆开模块,芯片本体完好,热点出现在基板接触面。绝缘件、套管装配错位
批量装配中,绝缘件偏移、边缘毛刺,在高压 + 凝露工况下,会出现局部电场集中,发生爬电漏电。 在干燥的实验室环境下,绝缘余量看起来足够;一旦现场湿度升高,就会触发间歇性漏电故障。
四、复盘总结:怎么减少 “实验室合格,现场翻车” 的现象?
- 可靠性验证不能只做单器件台架测试,尽早做整机级应力摸底,采用量产版 PCB、功率母线、量产装配工艺,复现真实寄生参数。
- 可靠性测试增加多应力耦合试验:温湿度叠加、温度循环 + 振动复合测试,贴近终端现场工况,而不是只做单项考核。
- 建立装配工艺管控标准:扭矩、清洁度、导热材料、绝缘件装配,纳入产线质检,不能只依赖样机经验。
- 失效分析不要第一时间怀疑芯片:优先排查整机寄生、环境应力、装配工艺,再解剖评估器件本身。
SiC 器件的应用门槛,早已不止芯片本身。芯片是系统里的一环,整机布线、现场环境、量产装配,任何一个环节的短板,都可能让合格的器件,在现场发生批量失效。 实验室能验证器件的能力上限,但只有贴近真实工况的系统验证,才能守住产品量产可靠性底线。
1、免责声明:1)来源:本公众号文章及图片均来自公开网络,旨在分享,不代表本号观点或对真实性负责。2)版权:若转载内容涉及版权,请原作者联系我们,将及时删除。3)责任:用户使用文章内容时需自行判断,因内容引发的所有损失,本号不承担法律责任。4)解释:本声明的最终解释权归本公众号所有,未尽事宜以法律法规为准。


